
Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-07-17 Kaynak:Bu site


Motorlu testerenin verimliliği, güvenliği ve hızı öncelikle güç başlığı tarafından değil, kesme donanımı ile ağaç lifi arasındaki hassas mekanik etkileşim tarafından belirlenir. Operatörler, zincir mekaniğinin temelden yanlış anlaşılması nedeniyle sıklıkla hızlı ekipman aşınması, aşırı yakıt tüketimi ve artan geri tepme riskleriyle karşı karşıya kalır. Uyumsuz bir profilin seçilmesi veya yapısal geometrinin korunamaması operasyonel başarısızlığa yol açar.
Elektrikli Testere Zincirinin tam anatomisini ve kesimin fiziğini anlamak, değiştirme seçeneklerini değerlendirmek için bir ön koşuldur. Bu kılavuz, zincir bileşenlerini, kesme ilkelerini ve doğru profili belirli operasyonel taleplerle eşleştirmek için gereken teknik kriterleri yeniden yapılandırır.
Anatomi İşlevi Belirler: Bir motorlu testere zinciri, ağaç liflerini kesmek ve yönlendirmek için uyum içinde çalışan kesiciler, tahrik bağlantıları ve bağlama kayışları gibi özel bileşenlerin sürekli bir döngüsüdür.
Parçalayıcı Diş Prensibi: Zincirler kesmez; yontuyorlar. Derinlik göstergesi kavramayı düzenlerken kesme köşesi, üst plaka ve yan plaka ağaç talaşını kesip kaldırır.
Profil Takasları: Tam keski zincirler temiz kerestede maksimum kesme hızı sunarken, yarı keski zincirler kirli veya aşındırıcı koşullarda daha fazla dayanıklılık için ham hızdan fedakarlık eder.
Sıkı Uyumluluk Metrikleri: Bir değiştirme zincirinin değerlendirilmesi, tartışılamaz üç ölçüte tam olarak uyulmasını gerektirir: eğim, ölçü ve tahrik bağlantı sayısı.
Çubuk-Şasi İlişkisi: Temiz, düzgün bir şekilde eşleşen kılavuz çubuk oluğu, düz ve yapışmasız kesimler sağlamak için zincir keskinliği kadar önemlidir.
İçindekiler
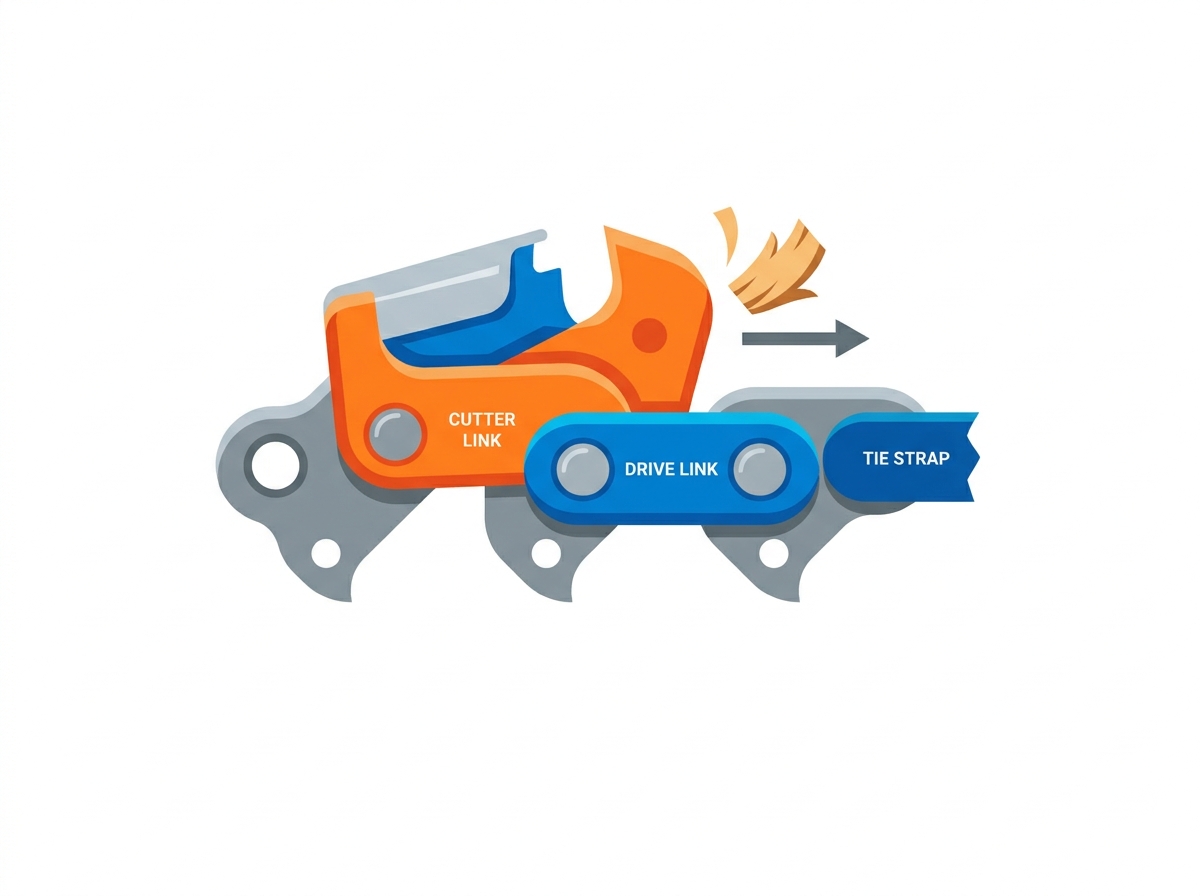
Bir zincirin durumunu veya uygunluğunu değerlendirmek için operatörlerin öncelikle yapısal bütünlüğü, fiziksel geometriyi ve bireysel parçalarının amacını anlamaları gerekir. Zincir tek bir bıçak değil, belirli mekanik görevleri yerine getirmek üzere tasarlanmış farklı elemanların karmaşık bir birleşimidir. Bir incelediğinizde Motorlu Testere Zincirini , yüksek düzeyde tasarlanmış bir kesme sistemine bakıyorsunuz.
Kesici, zincirin birincil çalışma elemanıdır. Minyatür bir keski görevi görerek her geçişte malzemeyi çıkarır. Üst plaka, ağaç lifinin alt kısmını keserek kesimin genişliğini belirler. Eş zamanlı olarak yan plaka, ahşap lifinin yan tarafını keserek talaşı ahşabın ana gövdesinden ayırır. Saha operatörleri, hasarlı bir üst plakanın kesme verimliliğini anında yüzde elliden fazla azalttığını biliyor.
Üst ve yan plakaların buluştuğu kesişme noktası kesme köşesi veya çalışma köşesi olarak bilinir. Burası dişin en keskin kısmıdır ve kesmeyi başlatır. Kesici gövdesi, çalışma sırasında fiziksel darbeyi emen ve dağıtan, topuk ve burun kısmına bölünmüş diş tabanı aracılığıyla şasiye dayanır. Son olarak, üst plakanın altındaki kavisli alan olan kanal, kopan talaşı yakalar, kıvırır ve kesimden temizler. Yemek borusu reçine veya döküntüyle doluysa talaş temizlenemez ve testerenin batmasına neden olur.
Kesicinin hemen önünde bulunan derinlik ölçer (tarihsel olarak tırmık veya sürgü olarak anılır), kesicinin ne kadar ağaç kaldırabileceğini belirler. Üst plaka ile derinlik ölçer arasındaki dikey mesafe, derinlik ölçer ayarı olarak bilinir. Bu hassas açıklık, kaldırılan ağaç talaşının tam kalınlığını belirler. Bu ayar yanlışsa, kesici ya ahşabı kavramakta başarısız olacak ya da çok agresif bir şekilde ısıracak ve ciddi çalışma tehlikelerine yol açacaktır. Birçok operatör, daha hızlı kesme girişiminde bulunarak derinlik mastarlarını yanlışlıkla çok düşük eğeler; bu da yalnızca şiddetli titreşimlere ve motorların durmasına neden olur.
Tahrik baklaları, doğrudan tahrik dişlisine bağlanan zincirin alt bileşenleridir. Zinciri kılavuz çubuğun etrafında iterler ve kılavuz oluğundaki kalıntıların temizlenmesine yardımcı olurlar. Yüksek hızlı dönüş sırasında dengesizliği önlemek için tahrik bağlantısı sapının kılavuz çubuğun yuva genişliğine tam olarak uyması gerekir. Aşınmış bir tahrik baklası ucu zincirin atlamasına veya raydan çıkmasına neden olur.
Bağlantı şeritleri, kesicileri ve tahrik bağlantılarını birbirine bağlayan bağlantı plakaları görevi görür. Ayrılmadan aşırı gerilime ve dönme kuvvetlerine dayanması gereken sürekli, sağlam bir şasi oluştururlar. Fabrikada eğrilmiş perçinler, bu bağlantı şeritlerinin ağır yük altında aksamı bir arada tutmasını sağlar.
Perçinler tüm düzeneği bir arada tutar. Zincir, kılavuz burnu etrafında büküldüğünden ve dişliyi tahrik ettiğinden, yüksek mekanik yüke ve sabit sürtünmeye dayanırlar. Perçin aşınması ve yatak yüzeyinin bozulması zincirin esnemesine yol açar. Perçinler aşındığında bağlantılar arasındaki fiziksel mesafe artar, bu da dengesizliğe, gerilimin korunmasında zayıflığa ve sonuçta şasi arızasına neden olur. Yağlama perçinlerin erken aşınmasına karşı tek savunmadır.
Mekanik tasarımın kesme verimliliğine, güvenliğe ve operatör geri bildirimine nasıl dönüştüğünü anlamak, kesimin mikro mekaniğinin incelenmesini gerektirir. Motorlu testereler geleneksel el testereleri gibi çalışmaz; parçalayıcı diş prensibini kullanırlar. Aslında düzinelerce küçük blok düzlemi ahşap yüzey boyunca yüksek hızda çalıştırıyorsunuz.
Kesici ahşaba girdiğinde çalışma köşesi ve yan plaka elyafı keser. Üst plakanın açılı geometrisi talaşı kaldırarak çentikten dışarı yönlendirir. Kerf, alternatif sol ve sağ kesiciler tarafından çıkarılan ahşap malzemenin fiziksel kanalı veya yuvasıdır. Verimli yönlendirme, aksi takdirde güç başlığının durmasına ve sürtünmenin artmasına neden olacak şekilde çentiklerin tıkanmasını önler. Sert ağaçlar lifi kesmek için daha fazla güce ihtiyaç duyarken, yumuşak ağaçlar verimli yönlendirme gerektiren daha büyük talaşlar üretir.
Derinlik göstergesi açıklığının fiziği, kesimin agresifliğini doğrudan kontrol eder. Çok yüksek derinlik göstergeleri ahşabı ısıramayan bir zincire neden olur ve operatörün çubuğu ağır bir şekilde itmesine neden olur. Tersine, derinlik göstergelerinin çok düşük olması agresif ısırmayla sonuçlanır. Bu durum aşırı titreşime, zincirin durmasına ve kesicinin güç başlığının çekebileceğinden daha fazla odun yakalaması nedeniyle yüksek geri tepme riskine neden olur. Güvenli çalışma için fabrika derinlik ölçer ayarının korunması tartışılamaz.
Tahta döküntülerinin görsel olarak incelenmesi, zincirin sağlığı hakkında anında geri bildirim sağlar. Sağlıklı, düzgün şekilde bilenmiş bir zincir, kılavuzdan düşen büyük, temiz, tekdüze talaşlar üretir. İnce talaş, kör üst plakaların, hasarlı kesme köşelerinin veya uygun olmayan eğeleme açılarının birincil tanı göstergesidir. Testere talaş yerine toz ürettiğinde, kesiciler ahşabı kesmek yerine öğütüyor demektir. Bu taşlama, kılavuz çubuk raylarını hızla bozacak büyük miktarda ısı üretir.
Zincirin kesici profilini çalışma ortamına, ağaç türüne ve kullanıcı uzmanlığına göre eşleştirmek, üretkenliği en üst düzeye çıkarmak ve arıza süresini en aza indirmek için kritik öneme sahiptir. İş için yanlış profili kullanmak, düşük performansı garanti eder.
Tam keski zincirler, 90 derecelik keskin kesme köşesine sahip kare köşeli dişlere sahiptir. Temiz, yeşil yumuşak ağaç ve sert ağaçta maksimum kesme hızı ve verimlilik sunarlar. Ancak bu agresif profilin dezavantajları da var. Tam keski kesiciler kir, çamur veya aşındırıcı ağaç kabuğuna maruz kaldığında hızlı bir şekilde körelmeye maruz kalır. Ayrıca daha yüksek bir geri tepme riski taşırlar ve kare geometrilerini korumak için hassas bileme teknikleri ve tam eğe hizalaması gerektirirler. Temiz kerestede çalışan profesyonel ağaç kesiciler, benzersiz hızı nedeniyle tam keskiyi tercih ediyor.
Yarı keski zincirlerde yuvarlatılmış köşeli dişler kullanılır. Tam keski çeşitlerine göre yaklaşık %10-15 daha yavaş keserken, kirli, donmuş veya kuru ahşabı keserken keskinliği önemli ölçüde daha uzun süre korurlar. Yuvarlatılmış çalışma köşesi, manuel bileme işlemi sırasında son derece bağışlayıcıdır ve yarı keskiyi arazi temizleme, yakacak odun işleme ve bozulmamış ahşabın garanti edilemediği ortamlar için mükemmel bir seçim haline getirir. Yere yakın kesim yapıyorsanız veya kaymış kütükleri kesiyorsanız yarı keski doğru seçimdir.
Düşük profilli zincirler, hafif, tüketici sınıfı testereler ve ağaç uzmanları için tasarlanmıştır. Azaltılmış kesici yüksekliği genel zincir ağırlığını ve güç gereksinimlerini azaltarak daha küçük motorların yüksek RPM"leri korumasına olanak tanır. Atlama dişlisi veya yarı atlama zincirleri daha az kesiciye sahiptir ve dişler arasında daha fazla boşluk yaratır. Bunlar, aynı anda ahşaba kenetlenen diş sayısını azaltarak büyük kerestede talaş temizliğini iyileştirmek ve güç başlığı RPM"lerini korumak için uzun kılavuz çubukları (tipik olarak 24 inç veya daha büyük) için değerlendirilir.
Güvenli, işlevsel ve güvenilir tedarik, teknik spesifikasyonlara sıkı sıkıya bağlı kalmayı gerektirir. Zincir seçiminde varsayımlara dayalı yaklaşım, ekipmanın hasar görmesine ve ciddi güvenlik tehlikelerine yol açar. Zinciri testere ve palayla mükemmel şekilde eşleştirmeniz gerekir.
Pitch, herhangi bir ardışık perçin arasındaki mesafenin ikiye bölünmesiyle tanımlanır. Zincirin genel boyutunu ve güç gereksinimlerini belirler (ortak boyutlar arasında 1/4", .325", 3/8" ve .404" bulunur). Gösterge, tahrik baklasının kılavuz çubuğu oluğuna oturduğu yerdeki kalınlığıdır (yaygın boyutlar arasında .050", .058" ve .063" bulunur).
Şartname | Tanım | Ortak Ölçümler | Operasyon Üzerindeki Etki |
|---|---|---|---|
Saha | 3 perçin arasındaki mesafenin 2"ye bölümü | 1/4", .325", 3/8", .404" | Zincir boyutunu ve dişli uyumluluğunu belirler. |
Ölçer | Tahrik bağlantısı sapının kalınlığı | .043", .050", .058", .063" | Kılavuz çubuk oluğuna uygun şekilde oturmasını sağlar. |
Sürücü Bağlantı Sayısı | Toplam sürücü bağlantısı sayısı | Değişir (örneğin, 60, 72, 84) | Sürekli döngünün tam uzunluğunu belirler. |
Tahrik baklasının tam ölçüsünün kılavuz çubuk oluğuyla eşleştirilmesi, kesme sırasında zincirin yanlara doğru eğilme eğilimi olan "eğim"i önler. Aşınmış bir kılavuz oluğu veya uyumsuz ölçüm, zincirin eğilmesine neden olarak eğri, verimsiz kesimlere ve hızlanmış, eşit olmayan kılavuz rayının aşınmasına yol açar. Tahrik bağlantısı serbestçe kaymalı ancak oluk içinde tamamen dikey durmalıdır. Zinciri çubuğun içinde dururken yan yana aşırı derecede oynatabiliyorsanız, kılavuz aşınmıştır veya ölçüm aleti yanlıştır.
Yedek zincir satın almak için fiziksel çubuk uzunluğunun bir mezurayla ölçülmesi yanlıştır. Belirtilen uzunluktaki kılavuz çubukları farklı profillere ve dişli ucu boyutlarına sahip olabilir. Kesin boyutlandırmayı sağlamak için operatörler, doğrudan kılavuz çubuğun üzerine damgalanmış tahrik bakla sayısını (DL) bulmalı ve kullanmalı veya eski zincirdeki tahrik baklalarını saymalıdır.
Zincirler geri tepme potansiyellerine göre sınıflandırılır. Standart zincirler (profesyonel kullanım için genellikle Sarı etiketle belirtilir), agresif geri tepme önleme özelliklerine sahip değildir ve delik açma gibi özel tekniklere olanak tanır. Düşük geri tepmeli zincirler (tüketici kullanımı için Yeşil etiket), tampon tahrik bağlantıları ve rampalı derinlik göstergeleri gibi mekanik eklemeler içerir. Bu özellikler, kılavuz burnunun üst çeyreğini yuvarladığından kesme köşesinin çok fazla ahşabı kavramasını fiziksel olarak önler ve daldırmalı kesme yetenekleri pahasına geri tepme riskini önemli ölçüde azaltır.

En kaliteli zincir bile kötü bakım uygulamalarına maruz kaldığında arızalanır. Operasyonel ödünleşimleri anlamak, erken aşınmayı ve ekipman hasarını önler. Rutin bakım isteğe bağlı değildir; güvenlik ve performans açısından katı bir gerekliliktir.
Zincir gerginliği sürekli izleme gerektirir. Gevşek bir zincir kolayca raydan çıkar ve operatör için aşırı güvenlik tehlikesi oluşturur. Tersine, aşırı sıkılmış bir zincir kılavuz çubuk raylarını yakar, şasiyi zamanından önce esnetir ve güç başlığı krank yataklarına zarar verir. Soğuk zincir üzerinde bir "yapışma testi" yapın: zinciri çubuğun altından aşağı doğru çekin ve bırakın. Tahrik bağlantıları, çubuğun çevresinde elle serbest hareket olanağı sağlarken, tamamen çubuk oluğunun içinde kalmalıdır.
Zincirinizi doğru şekilde gerdirmek için şu adımları izleyin:
Kılavuz çubuğun yukarı ve aşağı hareket edebilmesi için çubuk somunlarını hafifçe gevşetin.
Kılavuz çubuğun burnunu kaldırın ve yukarı konumda tutun.
Tahrik bağlantıları çubuğun alt raylarına değene kadar gerdirme vidasını çevirin.
Sorunsuz hareket sağlamak için yakalama testini gerçekleştirin.
Kılavuzun burnunu yukarıda tutmaya devam ederken kılavuz somunlarını iyice sıkın.
Yanlış yuvarlak eğe çapının kullanılması veya fabrikadaki üst plaka açısının değiştirilmesi kesici geometrisini bozarak kesme performansını olumsuz etkiler. Eğe kılavuzlarını kullanmak, doğru eğe çapını zincir adımıyla eşleştirmek ve üreticinin belirlediği açılara (tipik olarak 25-30 derece) sıkı sıkıya bağlı kalmak bu riski azaltır. Doğru eğe ile birkaç hassas vuruş, uygunsuz aletlerle yapılan agresif eğelemeden çok daha iyi sonuçlar verir. Daima kesicinin içinden dışarıya doğru eğeleyin.
Sürtünme çeliğin sertliğini bozar. Yeterli pala ve zincir yağı olmadan çalışmak, kesicilerin aşırı ısınmasına, sertleşmiş kenarlarının kaybolmasına ve sonunda kılavuz çubuğa kaynaşmasına neden olur. Testereye her yakıt ikmali yapıldığında yağ deposunun doldurulduğundan emin olun ve ağır kesimlere başlamadan önce testerenin temiz bir yüzeye hafif bir yağ buharı püskürttüğünü periyodik olarak kontrol edin. Yağlayıcı arızalanırsa kesmeyi derhal durdurun ve kılavuz çubuğun üzerindeki yağ deliklerini temizleyin.
Motorlu testere zincirinizi en iyi durumda tutmak, doğru zincir tipini seçmek, uygun gerginliği korumak ve önerilen bileme ve yağlama uygulamalarını takip etmekle başlar. Uyumlu ve uygun şekilde bakımı yapılan bir zincir, daha güvenli çalışma, daha temiz kesimler ve daha uzun bir servis ömrü sağlar.
Zhejiang TriLink Huihuang, motorlu testere zincirleri, kılavuz çubukları ve ormancılık kesme çözümlerinde uzmanlaşmış profesyonel bir üreticidir. Gelişmiş üretim teknolojisi, sıkı kalite kontrolü ve kapsamlı OEM/ODM yetenekleriyle şirket, dünya çapında ormancılık profesyonellerinin, distribütörlerin ve dış mekan güç ekipmanı markalarının güvendiği yüksek kaliteli ürünler sunmaktadır.
Herhangi bir yedek zincir tedarik etmeden önce tam hatvenizi, ölçünüzü ve tahrik baklası sayınızı doğrulayın.
Kılavuz çubuğu kanalınızda aşırı aşınma veya zincirin kaymasına neden olabilecek düzensiz raylar olup olmadığını kontrol edin.
Uygun bir kılavuz kullanarak sıkı eğeleme açılarını koruyun ve rutin bileme sırasında derinlik ölçer ayarlarını asla ihmal etmeyin.
Raydan çıkmayı ve yatak hasarını önlemek için her çalışma vardiyasından önce soğuk gerginlik kontrolü yapın.
C: Bileme sıklığı kesme ortamına bağlıdır. Temiz ahşapta, her yakıt ikmali yaptığınızda hızlı bir rötuş, verimliliğin en üst düzeyde kalmasını sağlar. Kir, kaya veya metale çarptığınızda, kesme köşeleri anında tehlikeye gireceğinden hemen durup keskinleştirme yapmalısınız.
C: Hayır. Zincirin eğimi, tahrik dişlisinin ve kılavuz çubuk burun dişlisinin eğimiyle mükemmel şekilde eşleşmelidir. Karıştırma adımları tahrik sistemine ciddi şekilde zarar verecek ve zincirin kırılmasına veya raydan çıkmasına neden olacaktır.
C: Eğri kesimlere genellikle dengesiz bileme (bir taraftaki kesiciler diğerinden daha uzun veya daha keskindir), eşit olmayan şekilde eğelenmiş derinlik göstergeleri veya zincirin oluk içinde yanlara doğru eğilmesine izin veren aşınmış kılavuz çubuk rayları neden olur.
C: Tam keski, temiz ahşapta maksimum hız için keskin, kare bir kesme köşesine sahiptir ancak kirde hızla körelir. Yarı keskinin yuvarlatılmış bir köşesi vardır; biraz daha yavaş keser ancak aşındırıcı veya kirli koşullarda kenarını çok daha uzun süre korur.
C: İnce talaş, kesicilerin kör olduğunu, kesme köşelerinin hasarlı olduğunu veya derinlik göstergelerinin çok yükseğe ayarlandığını gösterir. Keskin, uygun şekilde yapılandırılmış bir zincir, büyük, düzgün talaşları çekmelidir.

