
Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-07-17 Kaynak:Bu site


Bir motorlu testere yalnızca kesme döngüsünü oluşturan belirli bileşenler kadar etkili ve güvenlidir. Operatörler sıklıkla düşük kesme performansı, hızlı ekipman aşınması veya zincir anatomisinin yanlış anlaşılması nedeniyle tehlikeli geri tepme sorunlarıyla karşı karşıya kalır. Yanlış değiştirme zincirinin seçilmesi veya belirli bileşen aşınmasının belirlenmemesi, ekipmanın aksama süresine ve güvenlik tehlikelerine yol açar. Operatörler, bir dört ana bileşeninin (kesiciler, tahrik bağlantıları, bağlantı kayışları ve perçinler) yapısını bozarak Motorlu Testere Zincirinin aşınma modellerini doğru bir şekilde teşhis edebilir, onarım ve değiştirme seçeneklerini değerlendirebilir ve kılavuz çubukları ve uygulamaları için gerekli zincir özelliklerini tam olarak seçebilir. Bu parçaların anlaşılması şantiyede büyük arızaların önlenmesini sağlar. Metalin ahşap ve kılavuz çubukla nasıl etkileşime girdiğini tam olarak bilmeniz gerekir. Testerenizin en yüksek performansta çalışmasını sağlayabilmeniz için her parçanın mekanik işlevini ayrıntılı olarak ele alacağız.
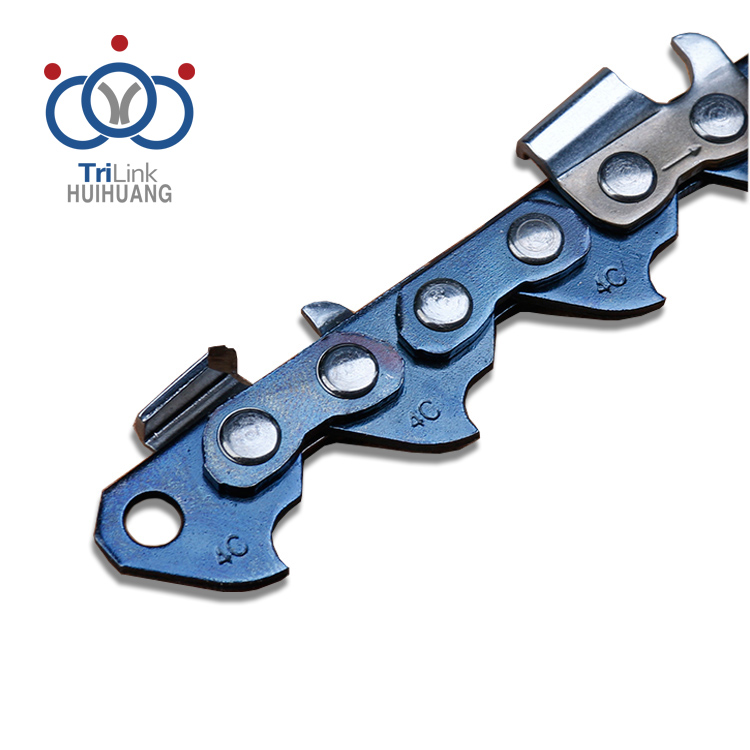
Bileşen Sinerjisi: Kesiciler, tahrik bağlantıları, bağlantı şeritleri ve perçinler tam bir hizada çalışmalıdır; bir bileşendeki arıza tüm zincir halkasını ve kılavuz çubuğunu tehlikeye atar.
Uyumluluk Tartışmasızdır: Tahrik bağlantıları, motorlu testerenin dişlisi ve kılavuz çubuk oluğuyla uyumluluk için gereken tam adımı ve ölçüyü belirler.
Kesicilere Göre Belirlenen Performans: Kesicinin profili (tam keski, yarı keski veya düşük profil), yön yönelimi ve derinlik ölçerin yüksekliği kesme hızını, bitirme işlemini ve geri tepme riskini belirler.
Onarım Fizibilitesi: Bireysel hasarlı kesiciler veya bağlantı şeritleri, özel zincir kırıcılar ve perçin döndürücüler kullanılarak değiştirilebilirken, sistemik perçin aşınması veya bağlantı kayışının gerilmesi, tam zincirin değiştirilmesini gerektirir.
İçindekiler
Bir zinciri satın alma veya onarım amacıyla değerlendirmek için operatörlerin öncelikle her bir parçanın yapısal temel çizgisini ve mekanik işlevini anlamaları gerekir. Zincirin nasıl yapıldığını bilmiyorsanız kesme sorununu çözemezsiniz. Her döngü, ağaç liflerini kesmek, talaşları temizlemek ve çelik ray üzerinde sorunsuz bir şekilde ilerlemek için tasarlanmış belirli bir dizi metal parçadan oluşur.
Kesici, zincirin çalışma ucu görevi görür. Ahşap liflerini kesmenin gerçek fiziksel işini yapar. Standart bir kesicide bir üst plaka, bir yan plaka ve bir kesme köşesi bulunur. Yan plaka ahşabın çapraz damarlarını keser. Üst plaka daha sonra keski gibi davranarak kesilen ağaç talaşını çentikten dışarı kaldırır. Kesme köşesi bu iki plakanın kesişimidir. Çarpmanın en ağır kısmını alır ve kire veya kayalara çarptığınızda en hızlı şekilde körelir.
Derinlik mesnedi doğrudan kesici kenarın önünde bulunur. Birçok operatör buna tırmık veya sürükleme adını verir. Kesicinin ısırma derinliğini kontrol eder. Derinlik mastarının üst kısmı ile üst plaka arasındaki yükseklik farkı, kesicinin ne kadar kalın ağaç talaşı alacağını belirler. Derinlik mesnedi çok yüksekse kesici ahşaba ulaşamaz. Çok alçaksa, kesici çok fazla odun yakalar ve testerenin durmasına veya şiddetli bir şekilde geri tepmesine neden olur.
Kesici sırası talaş boşluğunu ve motor yükünü etkiler. Standart diziler, her kesicinin arasına tek bir bağlama şeridi yerleştirir. Bu düzgün bir kesim sağlar ancak yüksek motor gücü gerektirir. Yarı atlama ve tam atlama dizileri kesicileri birbirinden daha da uzaklaştırır. Tam atlamalı zincir, kesiciler arasına iki bağlantı şeridi yerleştirir. Bu, herhangi bir zamanda ahşaba takılan diş sayısını azaltır. Uzun kılavuz çubuklarındaki talaşları daha hızlı temizler ve motor devrini yüksek tutar. Ayrıca sol ve sağ kesicileri de değiştirmelisiniz. Bu yönlendirme yanal kesme kuvvetlerini dengeler. Bir yöne bakan çok fazla kesiciniz varsa testere o tarafa doğru çekilerek kavisli bir kesime neden olur.
Tahrik bağlantısı doğrudan tahrik dişlisine geçer. Dönme kuvvetini motordan zincire aktarır. Tahrik bağlantıları olmasaydı zincir çubuğun üzerinde dururdu. Tahrik bağlantıları, yüzer jantlı dişlilere kıyasla düz dişlilerle farklı şekilde etkileşime girer. Düz dişliler zinciri sabit yıldız şekilli dişlerle hareket ettirir. Tahrik bağlantısı bu dişlerin arasına oturur. Yüzer jant dişlileri pürüzsüz, yivli bir tambur kullanır. Tahrik baklası, zinciri kılavuz oluğuyla mükemmel şekilde hizalayan jantın içine oturur. Jant dişlileri çok daha düzgün bir güç aktarımı sağlar ve tahrik bağlantılarındaki aşınmayı azaltır.
Tahrik bağlantıları aynı zamanda zincirin kılavuz çubuk oluğu içinde düzgün bir şekilde ilerlemesini sağlar. Tahrik bağlantısının sap adı verilen alt kısmı oluğun içine oturur. Bir teknedeki dümen gibi hareket ederek yüksek hızlarda ilerlerken zinciri düz tutar. Sap oluk için çok inceyse zincir yan yana eğilecektir. Çok kalınsa bağlanır.
Bu bağlantılar kritik bir yağlama işlevini yerine getirir. Tahrik bağlantısı uçları, çubuk yağını güç başlığındaki depodan çeker. Bu yağı çubuk oluğunun tabanı boyunca taşırlar ve kılavuz çubuk rayları boyunca eşit şekilde dağıtırlar. Çoğu tahrik bağlantısında ekstra yağ tutmak için özel olarak tasarlanmış küçük delikler veya çukurlar bulunur. Bu dağıtım olmasaydı zincir ile çubuk arasındaki sürtünme metali dakikalar içinde eritebilirdi.
Bağlantı kayışları kesicileri ve tahrik bağlantılarını birbirine bağlar. Sürekli ve esnek bir döngü oluştururlar. Bunları zincirin şasesi gibi düşünebilirsiniz. Bağlama kayışının düz alt tarafı doğrudan kılavuz çubuk rayları üzerinde hareket eder. Bu yüzey dikey kesme basıncı için birincil yük taşıma alanı görevi görür. Testereyi bir kütüğün içine doğru ittiğinizde, bağlantı şeritleri bu kuvveti aşağıya doğru kılavuz çubuğun çelik raylarına aktarır.
Standart bağlantı kayışları iki delikli düz metal parçalardır. Zinciri dengelemek için kesicilerin karşısına otururlar. Önceden ayarlanmış bağlantı kayışlarının bir tarafında fabrikada takılmış perçinler bulunur. Zincir döngülerini güvenli bir şekilde birleştirmek için ön ayarları kullanırsınız. Zinciri kısaltmak veya kopmuş bir baklayı onarmak için kırdığınızda, onu tekrar bir araya getirmek için önceden ayarlanmış yeni bir bağlantı kayışı kullanmalısınız. Eski bağlama kayışlarının yeniden kullanılması ilmeğin yapısal bütünlüğünü tehlikeye atar.
Perçinler güvenli, yüksek gerilimli bir pivot noktası sağlar. Kesicileri, tahrik bağlantılarını ve kayışları bir arada tutarken, zincirin kılavuz burnu ve dişli etrafında düzgün bir şekilde hareket etmesini sağlarlar. Elektrikli testere zinciri aslında ağır hizmet tipi bir bisiklet zinciridir. Dakikada binlerce devirle dar yarıçaplarda bükülmesi gerekiyor.
Perçinler katı metalurjik özellikler gerektirir. Aşırı dönme hızlarına ve şiddetli yanal kuvvetlere kesme olmadan dayanmak için indüksiyonla sertleştirmeye tabi tutulurlar. Perçinin merkezi, tahrik bağlantısı için bir dayanma yüzeyi görevi görür. Perçinin uçları, bağlantı şeritlerini yerinde tutan bir flanş oluşturmak üzere döndürülür. Perçin koparsa zincir koparak operatöre doğru geri savrulur.

Bu bileşenlerin farklı varyasyonlarının belirli kesme uygulamalarıyla nasıl uyum sağladığını değerlendirmek başarı kriterlerinizi belirler. Kirli odun kesmek için kullandığınız zinciri temiz keresteyi kesmek için kullanamazsınız. Bileşenlerin fiziksel şekli testerenin kesimde nasıl davranacağını belirler.
Tam keski kesiciler kare köşelere sahiptir. Yan plaka ve üst plaka 90 derecelik keskin bir açıyla buluşuyor. Temiz kerestede yüksek kesme hızları sağlarlar. Profesyonel tomrukçular tam keskiyi tercih ediyor çünkü ağaç liflerini verimli bir şekilde kesiyor. Ancak bu keskin köşe, kire, kayalara veya donmuş ağaç kabuğuna temas ederse anında körelir.
Yarı keski kesiciler yuvarlatılmış köşeler kullanır. Yan plaka ile üst plaka arasındaki geçiş kavislidir. Tam keskiden biraz daha yavaş keserler ancak kirli veya donmuş ahşapta kenarlarını çok daha uzun süre tutarlar. Yuvarlatılmış köşe, darbeyi doğrudan absorbe etmek yerine aşındırıcı malzemeyi saptırır. Ölü, kirli ağaçlar üzerinde çalışan yakacak odun kesiciler ve ağaç uzmanları yarı keski zincirlerine güveniyor.
Düşük profilli kesiciler tüketici sınıfı testerelere uygundur. Daha kısa bir şasiye ve daha sığ bir kesme açısına sahiptirler. Daha güvenli çalışma için azaltılmış geri tepme uyumluluğu sunarlar. Düşük profilli zincirleri genellikle elektrikli testerelerde, direk budama makinelerinde ve 50cc"nin altındaki gazlı testerelerde bulacaksınız.
Kesici Stili | Köşe Şekli | En İyi Uygulama | Kirde Dayanıklılık |
|---|---|---|---|
Tam Keski | Kare | Temiz kereste, profesyonel kesim | Çok Düşük |
Yarı Keski | Yuvarlak | Yakacak odun, kirli ağaç kabuğu, donmuş odun | Yüksek |
Düşük Profil | Yuvarlak/Sığ | Tüketici testereleri, budama, dal budama | Ilıman |
Derinlik göstergesi yüksekliği doğrudan kesici açı ve fiziksel çıktı ile ilişkilidir. Doğru kalibrasyon büyük, tek biçimli ağaç talaşları üretir. Kötü kalibrasyon ince talaş üretir. Kesiciyi keskinleştirdikçe üst plaka geri törpülenir. Üst plaka arkaya doğru aşağıya doğru eğimli olduğundan kesici eğelendikçe kısalır. Doğru yükseklik farkını korumak için derinlik göstergesini indirmelisiniz.
Eğeleme derinliği göstergelerinin çok düşük olması agresif ısırmalara neden olur. Kesici, motorun çekebileceğinden daha fazla odun yakalar. Bu, geri tepme riskini artırır, şiddetli titreşime neden olur ve motorun durmasına neden olur. Ayrıca perçinler üzerinde çok büyük bir baskı oluşturarak zincirin erken kırılmasına neden olur. Bunları çok yükseğe eğelemek, yavaş kesmeye ve aşırı sürtünmeye neden olur. Kesici ahşaba ulaşamadığı için zincir kütüğe sürtünerek ısı ve talaş oluşturur.
Tahrik baklası ölçümlerini kullanarak zincir uyumluluğunu değerlendirmelisiniz. Bu sayıları tahmin edemezsiniz. Pitch, herhangi bir ardışık perçin arasındaki mesafenin ikiye bölünmesiyle elde edilen değerdir. Hatve, testere boyutunu ve güç gereksinimlerini belirler. Daha büyük bir adım, daha büyük, daha ağır zincir bileşenleri anlamına gelir. 60cc"lik bir testere 3/8" adımlı bir zinciri çekebilir, ancak 30cc"lik bir testere aynı zinciri çekmeye çalışırken bataklığa düşecektir.
Gösterge, tahrik bağlantısı sapının tam kalınlığıdır. Göstergeyi kılavuz çubuk oluğuyla mükemmel şekilde eşleştirmeniz gerekir. Bu, zincirin kaymasını veya bağlanmasını önler. 0,058" çubuk oluğuna 0,050" kalibreli bir zincir koyarsanız, zincir kesim sırasında yana doğru eğilecektir. Bu, testerenin eğri kesmesine ve çubuk raylarının hızla aşınmasına neden olur. 0,058"lik bir zinciri 0,050"lik bir oluğa zorlamaya çalışırsanız, bağlanacak ve kopacaktır.
Ölçüm Türü | Ortak Boyutlar | Uygulama Etkisi |
|---|---|---|
Saha | 1/4", 3/8" LP, .325", 3/8", .404" | Dişli uyumluluğunu ve testere güç sınıfını belirler. |
Ölçer | .043", .050", .058", .063" | Eğimi önlemek için kılavuz çubuğu oluk genişliğine uygundur. |
Bileşen düzeyindeki bozulmanın erken belirlenmesi, büyük arızaları, kılavuz çubuğu hasarını veya operatörün yaralanmasını önler. Zincirler sonsuza kadar sürmez. Metal sürtünme ve darbe nedeniyle aşınır. Kılavuz çubuğunuzu mahvetmeden veya zinciri kırmadan önce sorunları yakalamak için döngüyü düzenli olarak kontrol etmelisiniz.
Üst ve yan plakaları kaya çarpması veya tel hasarı belirtileri açısından inceleyin. Yontma krom kaplama şiddetli darbeyi gösterir. Krom pul pul döküldüğünde alttaki çelik bir kenarı tutamaz. Kesme performansını yeniden sağlamak için kesiciyi hasarın ötesine eğelemeniz gerekir. Bazen bir kaya darbesi kesme köşesini tamamen kesebilir.
Kesicilerin eşit olmayan bilenmesi eşit olmayan ısırma derinliklerine neden olur. Sol kesicileri sağ kesicilerden daha fazla eğelerseniz zincirin sol tarafı daha küçük bir ısırık alır. Bu, kavisli kesme yollarına yol açar. Testere sağa çekecektir. Bu eşit olmayan basınç aynı zamanda kılavuz çubuğu rayının daha hızlı aşınmasına da neden olur, çünkü bağlantı şeritleri çubuğun bir tarafında yoğun bir şekilde taşlanır.
Dövme, hırpalanmış tahrik bağlantısı saplarını ifade eder. Sapın alt kısmı dövülerek mantar gibi dışarı çıkar. Aşınmış bir tahrik dişlisi, zayıf zincir gerginliği veya aşınmış bir kılavuz oluğunda dibe vurma, dövmeye neden olur. Zincir çok gevşek olduğunda, tahrik bağlantıları düzgün bir şekilde kavramak yerine dişlinin dişlerine çarpıyor. Bu darbe metali hırpalar.
Aşınmış dişliler yeni tahrik bağlantılarını hızla bozar. Mahmuz veya jant dişlilerinde kesilen oyuklar, saplara anında zarar verir. Çok aşınmış bir dişliye yepyeni bir zincir takarsanız, dişli birkaç saat içinde tahrik bağlantılarını çiğneyecektir. Hasarlı tahrik bağlantıları çubuk yağını dağıtamaz. Hırpalanmış saplar yağı etkili bir şekilde taşıyamaz. Bu arıza hızlı aşırı ısınmaya yol açarak çubuk raylarının sürtünmeden dolayı maviye dönmesine neden olur.
"Zincir esnemesi" kavramı büyük ölçüde bir efsanedir. Perçinlerin ve bağlantı kayışlarının iç yatak yüzeylerinin fiziksel olarak aşınması nedeniyle zincirler uzar. Metalin kendisi lastik bant gibi gerilmez. Zincir çalışırken sürtünme perçin milindeki çeliği ve tahrik bağlantısındaki deliği aşındırır. Bu mikroskobik aşınmayı 70 veya 80 tahrik bağlantısıyla çarptığınızda tüm döngü fark edilir derecede daha uzun hale gelir.
Zincirde aşırı yanal oynama olup olmadığını inceleyin. Zinciri yatay olarak tutun ve yana doğru ne kadar sarktığını görün. Yan yana esneklik kritik perçin aşınmasını gösterir. Zincir yana doğru kolayca bükülürse perçinler aşınmış demektir ve zincirin kullanımı güvenli değildir. Kılavuz çubuğu rayının açıklığı, bağlantı kayışlarının eğilmesine olanak tanır. Çubuk oluğu çok genişlediğinde bağlantı şeritleri dikey desteklerini kaybeder. Bu, bağlantı şeritlerinin alt kısmında eşit olmayan aşınmaya neden olur ve çarpık kesimlere neden olur.
Yeni bir yedek parça satın almak yerine zincir döngüsünü onarmanın maliyetini, güvenliğini ve operasyonel verimliliğini değerlendirin. Bazen bozuk bir döngüyü düzeltmek mantıklı olabilir. Diğer zamanlarda, aşınmış metali kurtarmaya çalışarak sadece zaman harcıyorsunuz ve yaralanma riskiyle karşı karşıya kalıyorsunuz.
Özel araçları kullanarak yerelleştirilmiş bir kırılmayı onarabilirsiniz. Zincirin geri kalanının yeterince ömrü kalmışsa, kayadan zarar görmüş tek bir kesiciyi veya kopmuş bir bağlantı kayışını değiştirmek mümkündür. Herhangi bir onarım sırasında doğru kesici sırasını koruyun. Sol ve sağ yönelimi mükemmel şekilde eşleştirmeniz gerekir. Sol kesiciyi sağ kesiciyle değiştirirseniz, arka arkaya iki sağ kesiciye sahip olursunuz ve bu da testerenin eğri kesmesine neden olur.
Bunu doğru bir şekilde yapabilmek için tezgaha monte edilmiş bir zincir kırıcıya ve perçin döndürücüye ihtiyacınız vardır. Eski perçinleri delerek çıkarırsınız, yeni bileşeni önceden ayarlanmış bir bağlantı kayışıyla yerleştirirsiniz ve yeni perçinleri döndürürsünüz. Teknik beceri, yeni perçinin bağlanma olmadan profesyonel, kubbe şeklinde bir yüzey elde etmesini sağlar. Perçini çok sıkı döndürürseniz bağlantı noktası sertleşecek ve zincir kılavuz burnu etrafında bükülmeyecektir. Çok gevşek döndürürseniz zincir yük altında kopacaktır.
Hasarlı bileşeni belirleyin ve yanındaki bağlantı şeritlerini işaretleyin.
Eski perçinleri dışarı itmek için zincir kırıcının üzerinde bir zımba ve örs kullanın.
Hasarlı parçayı çıkarın ve yedek bileşeni takın.
Karşı tarafa yeni bir ön ayarlı bağlama kayışı ve standart bir bağlama kayışı takın.
Perçin kafalarını pürüzsüz bir kubbeye yuvarlamak için perçin döndürücüyü kullanın.
Eklemin esnekliğini kontrol edin; yanal eğim olmadan serbestçe hareket etmelidir.
Yüksek hacimli kullanıcılar genellikle 100 metrelik zincir makaraları satın alır. Ağaç uzmanları, ağaç kesiciler ve ormancılık uzmanları kendi döngülerini döndürüyorlar. Bu yaklaşım, önceden kesilmiş döngülerin satın alınmasıyla karşılaştırıldığında güçlü bir yatırım getirisi sunar. 100 metrelik bir makara, 20 inçlik bir çubuk için yaklaşık 25 döngü sağlar. Her hafta bir zincirden geçerseniz, kendi döngülerinizi döndürmek önemli ölçüde para tasarrufu sağlar. Bununla birlikte, kırıcı ve döndürücü aletlerin maliyetinin yanı sıra halkaların montajı için gereken süreyi de hesaba katmalısınız.
Fabrika orijinal ekipman üreticisi zincirlerini satış sonrası alternatiflerle karşılaştırın. Kesicilerdeki çelik kalitesini ve krom kaplama kalınlığını değerlendirin. Ucuz satış sonrası zincirler genellikle çabuk matlaşan ve çabuk esneyen daha yumuşak çelik kullanır. Fabrika perçin yağlaması da markalar arasında farklılık gösterir. Birinci sınıf zincirler montaj sırasında perçin bağlantılarına yoğun gres enjekte ederek ilk aşınmayı azaltır. Yüksek kaliteli Testere Zinciri değiştirmeleri uzun ömür ve güvenlik sağlar. Birkaç dolar tasarruf etmek için zincir kalitesinden ödün vermeyin, çünkü kırık bir zincir ciddi yaralanmalara neden olabilir.
Her motorlu testere zinciri bileşeninin yapısını ve işlevini anlamak, kesme verimliliğini artırmaya, hizmet ömrünü uzatmaya ve güvenlik risklerini azaltmaya yardımcı olur. Düzenli inceleme, uygun bakım ve uyumlu zincir özelliklerinin seçilmesi, motorlu testerenizin en iyi performansı göstermesini sağlamak için çok önemlidir.
Zhejiang TriLink Huihuang, testere zincirleri, kılavuz çubukları, biçerdöver ürünleri ve ilgili ormancılık aksesuarları konusunda uzmanlaşmış profesyonel bir motorlu testere zinciri ve kılavuz çubuğu üreticisidir. Otomatik üretim yetenekleri, sıkı kalite kontrolü ve kapsamlı OEM deneyimi ile şirket, dünya çapında ormancılık, peyzaj ve dış mekan elektrikli ekipman pazarları için güvenilir kesme çözümleri sunmaktadır.
Testerenizi çalıştırmadan önce mevcut zincirinizde eşit olmayan kesici aşınma veya tahrik baklası çekiçleme olup olmadığını kontrol edin.
Tam değiştirme uyumluluğunu sağlamak için kılavuz çubuğunuzun üzerine damgalanmış olan eğimi ve ölçüyü bulun.
Bir sonraki kesiminizi yapmadan önce, özel bir ölçüm aleti ve düz törpü kullanarak derinlik ölçüm yüksekliklerini doğrulayın.
Aşırı yanal esneklik veya gözle görülür perçin aşınması gösteren tüm zincir halkalarını, kopmayı önlemek için atın.
C: Tahrik baklası zincirin alt kısmıdır. Doğrudan kılavuz çubuğu oluğuna oturur. Motor gücünü kesme döngüsüne aktarmak için motorlu testere zincir dişlisini devreye sokar. Tahrik bağlantıları ayrıca aşırı ısınmayı önlemek için çubuk yağını raylar boyunca çeker ve dağıtır.
C: Aşınmış perçinler zincirde aşırı yanal esnekliğe neden olur. Doğru zincir gerginliğini koruyamadığınızı fark edeceksiniz. Zincir halkası gözle görülür şekilde uzar ve genellikle "zincir esnemesi" olarak anılır, bu aslında perçin malzemesinin fiziksel olarak aşınmasıdır.
C: Standart bağlantı kayışları iki boş deliği olan düz metal konektörlerdir. Önceden ayarlanmış bağlantı kayışları, bir tarafa kalıcı olarak takılmış perçinlerle birlikte gelir. Montaj veya onarım sırasında zincir halkasının uçlarını bir araya getirmek için ön ayarları kullanırsınız.
C: Derinlik ölçer ile kesicinin üst plakası arasındaki yükseklik farkı, ısırma derinliğini belirler. Kesicinin ne kadar kalın ağaç talaşı alacağını belirler. Gösterge çok düşükse testere agresif bir şekilde ısırır ve geri tepme riski taşır.
C: Evet, tek bir kesiciyi değiştirebilirsiniz. Tezgah üstü zincir kırıcıya ve perçin döndürücüye ihtiyacınız var. Bu onarım yalnızca zincirin geri kalanının ciddi şekilde aşınmaması veya uzamaması durumunda güvenli ve etkilidir.
C: Hatve, ardışık üç perçin arasındaki mesafenin ikiye bölümüdür. Gösterge, tahrik bağlantısı sapının tam kalınlığıdır. Kılavuz çubuk oluğuna mükemmel şekilde uyduğundan emin olmak için genellikle hassas kumpasla ölçersiniz.

