
Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-08-21 Kaynak:Bu site


Motorlu testere zincirleri sadece birkaç dakikalık kullanımdan sonra keskinliğini kaybederek üretkenliği azaltır. Çalışmaya başladığınızda düzgün bir kesim beklersiniz, ancak çok geçmeden testere ahşabı delip geçmekte zorlanır. Talaş ince bir toza dönüşür. Çubuğu ahşabın içinden zorlamak için güç başlığını daha sert itmek zorunda kalırsınız. Performanstaki ani düşüşler verimliliği yok edebilir ve iş akışınızı bozabilir. Erken körelme nadiren bir üretim hatasıdır. Bu genellikle çevre kirliliğini, yanlış bileme geometrisini, metalürjik hasarı veya yanlış zincirin kullanıldığını gösterir. Standart çapraz kesim zinciri kullanılarak yapılan ağır hizmet tipi panel kesimi, hızlı kenar kırılmasını sağlar. Bu temel nedenlerin göz ardı edilmesi, motor zorlanmasının artmasına, kılavuz çubuğun daha hızlı aşınmasına, ciddi operatör yorgunluğuna ve geri tepme riskinin artmasına neden olabilir. Bu sorunu çözmek sistematik bir teşhis yaklaşımını gerektirir. Alet arızasının kesin nedenini belirleyin, bileme veya değiştirmenin gerekli olup olmadığını değerlendirin ve önleyici kesme tekniklerini uygulayın.
Zemin darbeleri ve aşındırıcılar ana suçlulardır: Toprakla, kumla veya kirli ağaç kabuğuyla kısa süreli temas bile zincirin mikroskobik kesici kenarlarına anında zarar verebilir.
Metalurjik Durumda Termal Hasar: Elektrikli taşlama makinesinin aşırı kullanımı bıçak dişlerinin aşırı ısınmasına (mavi/siyah renk değişikliği ile gösterilir), çeliğin kalıcı olarak yumuşamasına ve daha sonra zincir testere zincirinin hızla körelmesine neden olabilir.
Geometri ve teknik uzun ömürlülüğü belirler: yanlış bileme açıları, derinlik ölçüsünün (tırmık) ihmal edilmesi veya çok dik bir açıyla kesme, zincirin ağaç liflerini kesmek yerine kazımaya zorlayarak aşınmayı hızlandırır.
Uygulama uyumu kritik öneme sahiptir: Zincirli testereyle frezeleme veya dilimleme için standart çapraz kesim zincirlerinin kullanılması, hızlı körelmeye ve düşük performansa neden olabilir.
Stratejik Değiştirme ve Bakım: Geri dönüşü olmayan zincir hasarının belirlenmesi, gereksiz bileme görevlerinde emeğin boşa harcanmasını önler ve güç başlığını gereksiz strese karşı korur.
İçindekiler
Gerçek dünyadaki ağaç kesme veya temizleme ortamında ahşap nadiren temizdir. Orman zemini boyunca kayan kütükler büyük miktarda moloz topladı. Kir, çakıl ve kum kabuğun derinliklerine gömülür. Zinciriniz bu kirli ahşaba çarptığında bıçağa yüksek hızlı bir bileme çarkı gibi etki eder. Kirin içindeki silika, dişlerdeki endüstriyel krom kaplamadan fiziksel olarak daha serttir. Bu silika dişlerdeki küçük kenarları saniyeler içinde giderebilir. Ahşabın kendisinin kesilmesinin zor olduğunu düşünebilirsiniz, ancak kabuğun içine gizlenmiş aşındırıcı kir gerçekten hasara neden olabilir.
Zemin darbeleri ciddi kenar kaybına neden olabilir. Dönen bir zincirin kirle bir saniyeden kısa bir süre bile temas etmesi bıçaklarınıza zarar verebilir. Modern motorlu testere zincirleri saniyede 60 feet"i aşan hızlarda çalışır. Kayalara çarpmak, gömülü çit hatları veya gizli çiviler anında kesilen köşelere ve dış cephe kaplamasına zarar verebilir. Operatörler genellikle kısa süreli bir aşınmanın yol açtığı toprak hasarının boyutunu hafife alıyor. Bıçak hiçbir şekilde kir veya taşla temas edemez.
Birçoğu zayıf zincir performansından dolayı ahşabın yoğunluğunu suçluyor. Meşe, ceviz veya akasya kesmenin, testereyi çam veya köknar kesmekten daha hızlı körelteceğini düşündüler. Sertağaçların mekanik direnci daha yüksek olsa da aşındırıcı ağaç kabuğu hala daha büyük faktördür. Temiz, yoğun bir sert ağaç parçası keskin bir zincirle mükemmel şekilde kesilebilir. Rüzgâr kumuyla kaplı yumuşak çam aynı zinciri neredeyse anında yok edecektir. Aşınmayı teşhis ederken türe değil kabuğun temizliğine odaklanın.
Zincir dişleri yüksek karbonlu çelikten yapılmıştır. Üretim sırasında bu çelik, temperlenmiş bir durum oluşturmak için hassas bir ısıl işlem sürecinden geçer. Temperleme metalin sertliğini ve dayanıklılığını belirler. Düzgün şekilde temperlenmiş dişler keskin kenarlara sahiptir ve şiddetli darbe altında kırılmayı önleyecek kadar esnek kalır. Üst plakadaki ince krom tabakası, yapısal destek sağlamak için tamamen bu sert çelik desteğe dayanır.
Çok fazla sürtünme ısısı bu öfkeyi yok edebilir. Yüksek hızlı elektrikli öğütücülerin yanlış kullanımı ısı hasarının en yaygın nedenidir. Dişlerinizi çok sert taşlarsanız ve soğumasına izin vermezseniz metal hızla aşırı ısınabilir. Yeterli miktarda çubuk yağı olmadan kesim yapmak da aynı sonuçları verecektir. Kuru teller ile ahşap arasındaki sürtünme, çeliğin moleküler yapısını temelden değiştiren yoğun bir ısı üretir. Temperleme tamamlandığında çelik çok yumuşak hale gelir. Bu yumuşak çelik, nedenidir . motorlu testere zincirinizin görünüşte mükemmel bir bileme işleminden sonra hızla körelmesinin
Öfke nöbetini görsel olarak anında teşhis edebilirsiniz. Bıçak dişlerinin krom üst plakasını kontrol edin. Çalışma köşesinin yakınında mavi, kahverengi veya siyah renk değişimi olup olmadığını kontrol edin. Bu mavileşme, çeliğin aşırı ısındığının ve yumuşadığının yadsınamaz bir kanıtıdır. Metal yumuşak olduğu için Bluetooth"u bir el törpüsüyle keskinleştirmek kolaydır, ancak ahşapta asla bir kenar tutmaz. Yumuşak metal, ahşapla temas ettiğinde hemen yuvarlanır. Döngü boyunca yaygın mavileşme görürseniz, zincir kalıcı metalurjik hasara uğramıştır.
Yanlış dosya boyutunun kullanılması kesme geometrisini tamamen bozabilir. Zincir adımı, doğru eğim açısını korumak için belirli bir eğe çapı gerektirir. Örneğin, 3/8 inçlik ince bir zincir üzerinde 7/32 inçlik bir eğe kullanmak, diş oyuklarını çok derin keser. Yan panellerde ciddi bir kanca oluşturacaktır. Bu ince kancalı kenar güçlü bir tutuş sağlar ancak ahşaba hemen yapışır. Tersine, çok küçük bir eğe kullanmak kesme açısını köreltecek ve yan panelleri geriye doğru itecektir. Dosya boyutunu tam olarak zincir adımıyla eşleştirmeniz gerekir.
Fabrika üst plaka kesme açısının değiştirilmesi kenar tutuşunu azaltacaktır. Çoğu standart zincirde 25 ila 30 derece arasında bir üst plaka açısı kullanılır. Serbest eğeleme sırasında bu açıyı yanlışlıkla 40 dereceye kadar iterseniz, kesme açısı çok keskin ve kırılgan hale gelecektir. Standart bir çapraz kesim zincirinde 10 dereceye kadar düzleştirirseniz çapraz taneli lifleri kesmek zor olacaktır. Halka üzerindeki eşit olmayan açılar testerenin daire şeklinde kesilmesine, çubuğun sıkışmasına ve kesiciye eşit olmayan baskı uygulanmasına neden olabilir.
Bir derinlik ölçer (genellikle tırmık olarak adlandırılır), her dişin ne kadar odun ısırdığını belirler. Kesim makinesinin hemen önünde oturuyorlar. Bileme işlemi sırasında derinlik ölçüsünü dikkate almazsanız, diş geriye doğru törpülendiğinde derinlik ölçüsü eninde sonunda kesici kenardan daha yüksek olacaktır. Tırmık çok yüksek olduğunda kesici aslında ahşaba ulaşamaz. Zincir yüzeyde kayar. Operatör daha sonra sert bir şekilde keserek, kenarı hızla körelten muazzam bir sürtünme yaratır.
Operatör tekniği zincirin ömründe büyük rol oynar. Ahşaba dik ve garip bir açıyla saldırmak zinciri dilimlemek yerine kazımaya zorlar. Kesme makineleri, ağaç liflerini belirli açılarda verimli bir şekilde kesmek için tasarlanmıştır. Çubuğu kesikten ağır fiziksel basınçla zorlamak, şasi üzerinde gereksiz mekanik gerilime neden olur. Testerenin kendi kendine beslenmesine izin verin. İtmeniz gerekiyorsa, yanlış geometriye sahipsiniz veya zinciriniz körelmiş demektir.
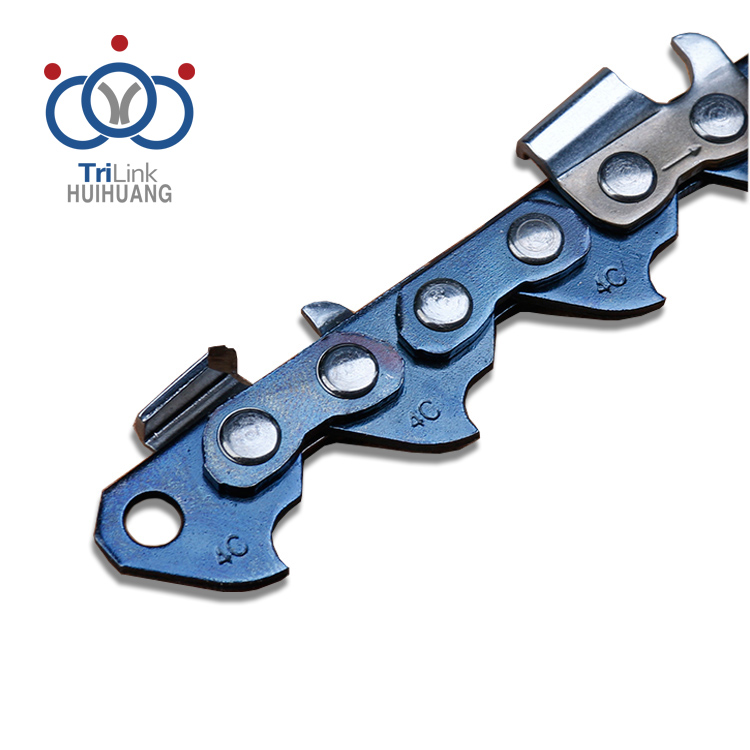
Kör bir zincirin kullanılması kılavuz çubuğa zarar verebilir. Bıçak ısırmayı reddettiğinde operatör doğal olarak sapa daha sert basacaktır. Bu aşırı aşağı doğru basınç, zincir tahrik bağlantılarının çubuk raylarına ciddi şekilde sürtünmesine neden olur. Raylar sonunda dışarıya doğru genişleyecek ve eşit olmayan bir şekilde aşınacaktır. Bu bir taç çubuğu yaratacaktır. Taç çubukları zinciri bir yandan diğer yana eğerek, bükülme kesiklerine, çubukların sıkışmasına ve zincir şasisinde daha hızlı aşınmaya neden olur.
Kör bir zinciri sert kullandığınızda, güç başlığındaki ısı yükü önemli ölçüde artar. Keskin zincir kendini ahşabın içinden çekerek motor devrini optimum güç aralığında tutar. Kör zincirler motoru tıkar. Santrifüj kavraması sürekli olarak kavrama tamburu üzerinde kayar ve çok fazla ısı üretir. Bu ısı doğrudan krank miline ve yağ pompası grubuna aktarılır. Kör bir zincirin itilmesi sıklıkla debriyajın zamanından önce arızalanmasına, yağ pompası dişlilerinin erimesine ve motor silindirlerinin çizilmesine neden olur.
Kör ekipmanlarla kesim yapmak enerjinizi tüketecektir. Zincirli testereler ağır işleri yapmak üzere tasarlanmıştır. Sadece güç başlığını yönlendirmeniz ve gazı yönetmeniz gerekiyor. Kesim yapmak için çok fazla baskı uygulamanız gerektiğinde ergonomik kontrolü kaybedersiniz. Kollarınız çabuk yorulur, tutuşunuz zayıflar ve duruşunuz dengesiz hale gelir. Bu fiziksel yorgunluk, uzun bir günün sonunda özensiz tekniğe ve kötü karar vermeye yol açabilir.
Kör bağlantılar geri tepme riskini önemli ölçüde artırır. Geri tepme, sopa başı çeyreğindeki kesicilerin ahşabı kesmek yerine ahşabı kazmasıyla meydana gelir. Motorun dönme kuvveti kılavuz çubuğunu anında yukarıya ve geriye doğru operatöre doğru fırlatır. Keskin bıçaklar lifleri temiz bir şekilde keserek bu kapma etkisini en aza indirir. Kör bir bıçak, kör bir kanca gibidir. Tahtaya takılabilir, zinciri durdurabilir ve şiddetli, kontrol edilemeyen bir geri tepme reaksiyonuna neden olabilirler.
Her yavaşlayan zincirin çöp kutusuna ihtiyacı yoktur. Zincir belirli standartları karşılıyorsa küçük kenar kayıplarını kolaylıkla düzeltebilirsiniz. Öncelikle bıçak dişlerini kontrol edin. Döngü boyunca nispeten eşit büyüklükte olmalıdırlar. İkinci olarak ısı hasarı olup olmadığını kontrol edin. Krom üst panel parlaksa ve mavi veya siyah renk değişikliği yoksa iyi durumda demektir. Son olarak bağlantı kayışlarında ve tahrik bağlantılarında herhangi bir çatlak veya ciddi aşınma belirtisi olmadığından emin olun. Zincir bu incelemeyi geçerse yeniden bileme için en uygun adaydır.
Rutin bakım için elle eğeleme genellikle elektrikli taşlamadan daha iyidir. El eğeleri minimum miktarda malzemeyi kaldırır ve sıfır ısı üretir. Bu, çeliğin fabrika durumunu mükemmel şekilde korur. Alanınızın kenarlarını hızlı bir şekilde yamalamanıza olanak tanır. Ağır hasar görmüş zincirler için elektrikli taşlama makinesini rezerve edin. Bir kayaya çarparsanız ve birkaç dişi ciddi şekilde kırarsanız, öğütücü bıçağı etkili bir şekilde yeniden şekillendirebilir. Ancak metalin aşırı ısınmasını önlemek için taşlama çarkını kullanarak hızlı ve hafif bir şekilde vurmalısınız.
Zincirinizi ne zaman atmanız gerektiğini bilmek zamandan tasarruf etmenizi sağlayabilir ve ekipmanın hasar görmesini önleyebilir. Bıçağın üst plakasındaki tanık işaretini arayın. Bu küçük işaret, dişin kullanım ömrünün sonuna geldiğini gösterir. Bu işareti aşarsanız, dişler etkili veya güvenli bir şekilde kesilemeyecek kadar küçüktür. Şasiyi dikkatlice kontrol edin. Herhangi bir çatlak bağ, hasarlı tahrik baklası veya eksik perçin, zincirin yapısal olarak tehlikeye girdiği ve derhal atılması gerektiği anlamına gelir.
Şiddetli öfke nöbetleri yaşamın sonunun bir başka açık göstergesidir. Bir halkadaki dişlerin yarısı taşlama aletinin kötü kullanımından veya kurumasından dolayı maviyse, hiçbir törpüleme onları kurtaramaz. Emeğin maliyet-faydasını tartmanız gerekir. Ağır hasar görmüş, ısıdan zarar görmüş bir zinciri kurtarmak için bir saat harcamak zaman kaybıdır. Yeni, fabrikada bilenmiş döngüler satın almak, anında yatırım getirisi sağlar. Kesme verimliliğinizi geri kazandırır ve güç başınızı gereksiz strese karşı korur.
Zincir seçimi aşındırıcı ortamlardaki performansı belirler. Yarı keski ve tamamen yontulmuş profil arasında seçim yapmanız gerekir. Tamamen yontulmuş zincirler keskin, kare kesme açılarına sahiptir. Temiz ahşabı inanılmaz derecede hızlı kesiyorlar, ancak kirle temas ettiklerinde anında körleşiyorlar. Yarı keski zincirlerin çalışma köşeleri yuvarlatılmıştır. Bu yuvarlak profil, darbe kuvvetlerini daha iyi dağıtır ve kirli, aşındırıcı koşullarda kenarı daha uzun süre tutar. Çalıları temizliyor, kaygan kütükleri kesiyor veya yere yakın çalışıyorsanız daima yarım keski zinciri çalıştırın.
Zincir tanıtımı | çalışma açısı şekli | En iyi uygulama | Kirli ahşapta kenar koruması |
|---|---|---|---|
tam keski | kare | Temiz, yeşil kereste hasadı | fakir |
yarım keski | yuvarlak | Kütüklerin kayması ve temizleme fırçası | Harika |
mikro keski | küçük yarıçap | Genel yakacak odun kesimi | TAMAM |
gözyaşı zinciri | Kare veya yarım açı (10 derecelik açı) | Zincirli testere frezeleme, plaka frezeleme | kolaylaştırmak |
Uyumsuz uygulamalar zinciri hızla kırabilir. En yaygın tuzak, motorlu testereyle frezeleme için standart bir çapraz kesim zinciri kullanmaktır. Çapraz kesim zincirleri, ahşap liflerini ahşabın damarı boyunca kesmek için tasarlanmış 30 derecelik bir üst plaka açısına sahiptir. Dilimlerin taneye paralel kesilmesi gerekir. Frezeleme için çapraz kesim zinciri kullanırsanız, kaba ahşabı yırtar, aşırı ısınır ve motorlu testere zincirini hızla köreltir . Özel bir yırtma zinciri kullanmalısınız. Yırtma zinciri, ahşabı damar boyunca düzgün bir şekilde kazıyan, ısıyı ve aşınmayı büyük ölçüde azaltan sığ 10 derecelik bir üst plaka açısına sahiptir.

Zincirinizi kirden uzak tutmak ilk savunma hattınızdır. Asla yerde düz duran bir kütüğü kesmeyin. Sopa kaçınılmaz olarak kütüğün tabanını kıracak ve toprağa çarpacaktır. Kütükleri bükmeden önce yuvarlamak ve kaldırmak için ağaç öğütücüyü kullanın. Bir tomruk makineniz yoksa kütüğün dörtte üçünü kesin, bezelye şeklinde yuvarlayın ve kesimi üstten bitirin. Alternatif olarak daha küçük şubeler için özel destekler kullanın.
Testereyi çalıştırmadan önce kirli ahşabı işleyin. Patinajlı kütükler işliyorsanız ağaç kabuğu kir ve kumla dolmuş olabilir. Kesim çizgilerini temizlemek için birkaç dakikanızı ayırın. Kirli kabuğu tam olarak kesmeyi planladığınız yerden çıkarmak için bir balta veya ağaç kabuğu küreği kullanın. Tel fırçayla hızlı bir süpürme de gevşek kumu temizleyecektir. Aşındırıcının zincir ahşaba çarpmadan önce çıkarılması, kesici kenarın ömrünü katlanarak uzatır.
Serbest eğeleme genellikle tutarsız açılara ve hasarlı geometriye neden olur. Mekanik yardımlar kullanarak sıkı bir bileme protokolü uygulayın. Eğe kılavuzu, silindir kılavuzu veya kıstırma kütüğü mengenesi her seferinde tam 25 veya 30 derecelik üst plaka açısını korumanızı sağlar. Bu raylar aynı zamanda eğe derinliğini de kontrol ederek yan panellere takılmanızı veya bıçağın geriye doğru devrilmesini önler. Tüm dişlerdeki tutarlı geometri, düz ve pürüzsüz kesimler sağlar.
Kılavuz Çubuğunu Sabitleyin: Eğeleme hareketi sırasında hareketi önlemek için motorlu testere çubuğunu bir kütük mengenesine sıkıştırın.
Başlangıç dişini belirleyin: En kısa dişi tahta kalemle işaretleyin. Bu uzunluğa uyacak şekilde diğer tüm dişleri törpüleyeceksiniz.
Eğe kılavuzunu konumlandırın: Eğe kılavuzunu, açı işaretlerini kılavuza paralel olacak şekilde üst plakanın üzerine düz bir şekilde yerleştirin.
Eğe vuruşunu gerçekleştirin: Eğeyi düzgün ve eşit bir basınçla ileri doğru itin. Dosyayı asla bıçağın üzerinden geriye doğru sürüklemeyin.
Derinlik Ölçer'i kontrol edin: Tüm bıçakları eğeledikten sonra, derinlik ölçer aletini zincirin üzerine yerleştirin ve olukların üzerinde çıkıntı yapan tüm tırmıkları törpüleyin.
Derinlik göstergesi bakımı tartışılamaz. Komisyonu dosyalayıp görmezden gelemezsiniz. Dişler geriye doğru törpülendiğinde üst plakanın açısı nedeniyle kısalır. Derinlik göstergesi eşleşecek şekilde alçaltılmalıdır. Her üç ila dört bileme işleminde derinlik ölçerin kontrol edilmesi zorunludur. Uygun bir derinlik ölçüm aleti ve düz eğe kullanın. Aleti kesicinin üzerine yerleştirin ve tırmığın oluğun üzerine çıkan tüm kısımlarını eğeleyin. Bu, zincirin gerilim olmadan doğru derinliğe kadar beslenmesini sağlar.
Sürtünme yüksek karbonlu çeliğin düşmanıdır. İlk kesiminizi yapmadan önce çubuk yağı akışının doğru olduğundan emin olmalısınız. Yağ askısı testi yapın. Testereyi çalıştırın ve kılavuz ucunu temiz bir kütük veya kartondan birkaç inç uzakta tutun. Motoru birkaç saniye yarım gaza çevirin. Çubuğun burnundan aşağı doğru akan belirgin bir yağ çizgisi görmelisiniz. Yüzey hala kuruysa gidon raylarını temizleyin, yağ deliklerini kontrol edin ve akış devam edene kadar yağ pompası vidasını ayarlayın.
Doğru zincir gerginliği mikro talaşları önler. Gevşek bir zincir kesikte şiddetle titredi. Bu gevezelik, kesme açısının düzgün bir şekilde dilimlemek yerine ahşaba çarpmasına neden olarak krom kenarda küçük çatlaklara neden olur. Çok sıkı bir zincir çubuğa sıkışıp çok fazla sürtünme ve ısı yaratabilir. Zinciri, çubuğun tabanına tam oturacak şekilde gerin. Zinciri elle kolayca çubuğun üzerine çekebilmeniz ve tahrik bağlantısının aşağı çekildiğinde rayın içine geri oturması gerekir.
Motorlu testere zincirinizin hızlı bir şekilde körelmesini önlemek, aşındırıcı kirlenme, aşırı ısınma, yanlış bileme geometrisi, zayıf yağlama veya uygun olmayan zincir tipi gibi gerçek sebebin belirlenmesiyle başlar. Doğru zincir seçimi ve sürekli bakım, kesme verimliliğini artırabilir, kılavuz çubuklarda ve güç başlıklarında gereksiz aşınmayı azaltabilir ve kesme sisteminizin ömrünü uzatabilir. Zhejiang Sanlian Huihuang Co., Ltd. ormancılık, ahşap işleme ve profesyonel kullanıcılar için ürün performansına ve güvenilir kesme uygulamalarına odaklanarak endüstri deneyimiyle birlikte testere zincirleri ve ilgili kesme çözümlerinde uzmanlaşmıştır.
Hemen değiştirilmesi gerekip gerekmediğini belirlemek için mevcut zincirinizde mavi renk değişikliği veya eşit olmayan kesici uzunlukları olup olmadığını kontrol edin.
Zincir hatveniz için tam eğe boyutunu ve derinlik ölçüm aracını içeren özel bir el eğe seti satın alın.
İlk kesimi yapmadan önce kaygan kütükteki kiri ve kumları temizlemek için bir balta veya tel fırça kullanın.
Herhangi bir ağır kesmeye veya saldırıya başlamadan önce, yağlamanın doğru akışını doğrulamak için kütük üzerinde bir yağ askısı testi yapın.
C: Elektrikli taşlama makinesiyle daha önce yapılan bileme işlemi sırasında çeliğin sertliği zarar görmüş ve metalin bir kenarı tutamayacak kadar yumuşak olmasına neden olmuş olabilir. Alternatif olarak, derinlik mastarınız çok yüksek olabilir, dişlerin birbirine geçmesini engelleyebilir veya çok dik bir açıyla kesiyor olabilirsiniz, bu da zinciri dilimlemek yerine kazımaya zorlar.
C: Düzlem tahtasının ahşabın damarına paralel olarak kesilmesi gerekir, buna yırtık adı verilir. Standart zincirler çapraz kesim için 30 derecelik açıyla tasarlanmıştır. Bunları frezeleme için kullanmak, takım üzerinde önemli miktarda mekanik stres oluşturur, bu da takımın aşırı ısınmasına ve hızla körelmesine neden olur. Dilimleme için özel 10 derecelik yırtma zinciri kullanmalısınız.
C: Düzgün yağlanmış temiz ahşapta kaliteli bir zincir, iki ila üç saatlik sürekli kesim boyunca keskin kalacaktır. Ancak kire, kayalara veya kirli ağaç kabuğuna çarpmak bir saniyeden kısa sürede kenara zarar verebilir. Kullanım ömrü tamamen kesme ortamına ve operatörün tekniğine bağlıdır.
Cevap: Hayır. Dişlerdeki mavi, kahverengi veya siyah renk değişikliği, yüksek karbonlu çeliğin temperini kaybettiğini gösterir. Metal kalıcı olarak yumuşatılır. Keskin bir şekilde törpüleyebilseniz de, ahşapla temas ettiği anda ters dönecek ve donuklaşacaktır. Zincir değiştirilmelidir.
C: Sert ahşabın kesilme direnci daha yüksektir, ancak ahşabın temiz olması tek başına zincirin donuklaşma hızını önemli ölçüde artırmayacaktır. Hızlı körelmenin ana nedeni, kabukta kalan aşındırıcı kir, kum ve çakıllardır. Kirli yumuşak ağaç, zinciri temiz sert ağaçtan daha hızlı köreltir.
C: Tam keski zincirleri, temiz ahşabı son derece hızlı kesen, ancak kirlendiğinde hemen körelten keskin kare köşelere sahiptir. Yarı keski zincirlerin çalışma köşeleri yuvarlatılmıştır. Bu yuvarlak profil, darbelere daha iyi dayanabilir ve aşındırıcı, kirli koşullarda kenarı daha uzun süre tutabilir, bu da onu genel temizlik için ideal kılar.
C: Her üç ila dört bileme işleminde derinlik ölçeri kontrol etmeli ve ayarlamalısınız. Dişler geriye doğru törpülendikçe kısalır. Tırmık eşleşecek şekilde indirilmezse zincir ahşabı ısırmaz, bu da aşırı sürtünmeye ve düşük kesme performansına neden olur.

