
Görüntüleme sayısı:0 Yazar:Bu siteyi düzenle Gönderildi: 2026-07-17 Kaynak:Bu site


Bir motorlu testerenin verimliliği, güvenliği ve hızı öncelikle güç başlığı tarafından değil, kesme donanımı ile ağaç lifleri arasındaki hassas mekanik etkileşim tarafından belirlenir. Operatörler genellikle zincir mekaniğinin temelden yanlış anlaşılmasından dolayı ekipmanın hızla aşınması, aşırı yakıt tüketimi ve artan geri tepme riskiyle karşı karşıya kalır. Uyumsuz bir profil seçmek veya yapısal geometriyi korumamak, işlemin başarısız olmasına neden olabilir.
Bir motorlu testere zincirinin tam yapısını ve kesme fiziğini anlamak, alternatifleri değerlendirmek için ön koşullardır. Bu kılavuz, zincir bileşenlerini, kesme ilkelerini ve doğru profili belirli çalışma ihtiyaçlarına göre eşleştirmek için gereken teknik standartları yeniden yapılandırır.
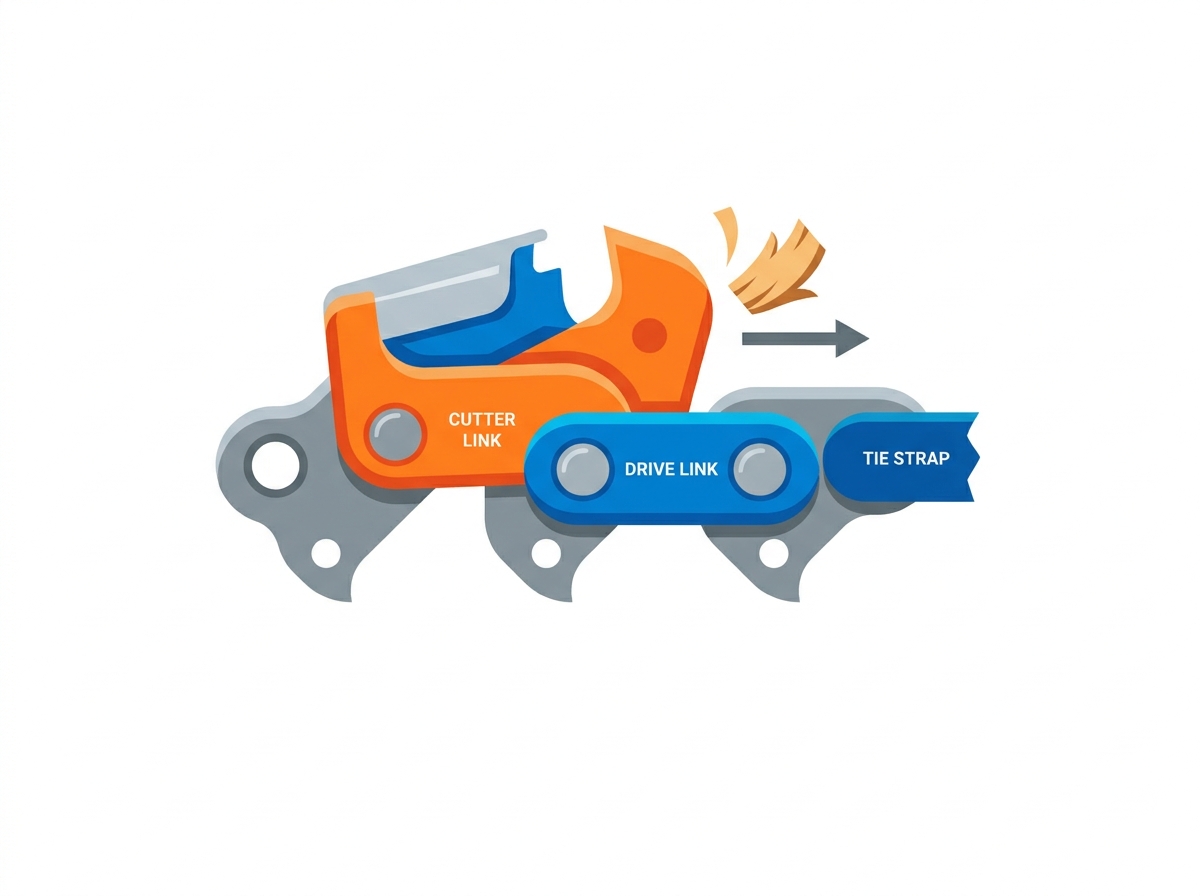
Anatomi İşlevi Belirler: Motorlu testere zinciri, ahşap liflerini kesmek ve yönlendirmek için birlikte çalışan özel bileşenlerin (kesici, tahrik bağlantısı ve bağlantı) sürekli bir döngüsüdür.
Diş kırma prensibi: Zincirler tırtıklı değildir; yontuyorlar. Derinlik göstergesi kapanışı ayarlarken kesme açısı, üst ve yan plakalar ahşap parçaları kesip kaldırır.
Kontur Ödünçleri: Tam keski zincirleri temiz ahşapta maksimum kesme hızı sağlarken, yarım keski zincirleri kirli veya aşındırıcı koşullarda daha fazla dayanıklılık için ham hızdan fedakarlık eder.
Sıkı Uyumluluk Metrikleri: Bir değiştirme zincirinin değerlendirilmesi, tartışılamaz üç ölçüte sıkı sıkıya bağlı kalmayı gerektirir: eğim, ölçü ve tahrik baklalarının sayısı.
Çubuk-Şasi İlişkisi: Düz, sıkışmasız kesimler sağlamak için temiz, uygun şekilde eşleştirilmiş kılavuz çubuk olukları, zincirin keskinliği kadar önemlidir.
İçindekiler
Bir zincirin durumunu veya uygunluğunu değerlendirmek için operatörün öncelikle yapısal bütünlüğünü, fiziksel geometrisini ve bireysel bileşenlerinin amacını anlaması gerekir. Zincir tek bir bıçak değil, belirli bir mekanik görevi yerine getirmek üzere tasarlanmış farklı elemanların karmaşık bir birleşimidir. incelediğinizde Bir motorlu testere zincirini , yüksek düzeyde tasarlanmış bir kesme sistemine bakıyorsunuz.
Kesici, zincirin ana çalışma elemanıdır. Minyatür bir keski görevi görerek her geçişte malzemeyi çıkarır. Üst panel, kesimin genişliğini belirleyerek ahşap lifinin altını keser. Aynı zamanda yan paneller ahşap liflerinin kenarlarını keserek parçaları ahşabın ana gövdesinden ayırıyor. Saha operatörleri, hasarlı bir üst plakanın kesme verimliliğini anında yüzde elliden fazla azaltabileceğini biliyor.
Üst ve yan panellerin buluştuğu kesişme noktasına kesme açısı veya çalışma açısı denir. Burası dişin en keskin kısmıdır ve kesme işlemini başlatır. Kesici gövdesi dişli yuvası aracılığıyla şase üzerine yerleştirilmiştir ve çalışma sırasında fiziksel darbe kuvvetini absorbe etmek ve dağıtmak için topuk kısmı ve ayak parmağı kısmına bölünmüştür. Son olarak yemek borusu (çatı plakasının altındaki kavisli alan) kesideki kalıntıları yakalar, kıvırır ve uzaklaştırır. Diş yuvaları reçine veya kalıntıyla doluysa talaşlar temizlenmeyecek ve testerenin batmasına neden olacaktır.
Bir derinlik ölçer (tarihsel olarak tırmık veya sürükleyici olarak adlandırılır) doğrudan kesicinin önünde bulunur ve kesicinin ne kadar ağaç kaldırabileceğini gösterir. Üst plaka ile derinlik ölçer arasındaki dikey mesafeye derinlik ölçer ayarı denir. Bu hassas boşluk, kaldırılan talaşların kesin kalınlığını belirler. Bu ayar yanlışsa bıçak tahtaya geçemez veya çok sert ısırır, bu da ciddi çalışma tehlikelerine yol açar. Çoğu operatör, daha hızlı kesme girişiminde bulunarak derinlik göstergesini yanlışlıkla çok düşük eğeler; bu da yalnızca şiddetli titreşime ve motorun durmasına neden olur.
Tahrik baklası, zincirin doğrudan tahrik dişlisine geçen alt kısmıdır. Zinciri kılavuz çubuğun etrafında iterler ve kılavuz çubuğu oluklarındaki kalıntıların temizlenmesine yardımcı olurlar. Tahrik bağlantısı sapı, yüksek hızlarda dönerken dengesizliği önlemek için kılavuz çubuğun yuva genişliğiyle tam olarak eşleşmelidir. Aşınmış tahrik baklası ucu zincirin atlamasına veya raydan çıkmasına neden olabilir.
Bağ, kesiciyi ve tahrik bağlantısını birbirine bağlayan bir bağlantı plakası görevi görür. Ayrılmadan aşırı gerilme ve dönme kuvvetlerine dayanması gereken sürekli, sağlam bir şasi oluştururlar. Fabrikada üretilen perçinler, bu bağların ağır yükler altında bileşenleri bir arada tutmasını sağlar.
Perçinler tüm düzeneği bir arada tutar. Zincir, rot başı ve tahrik dişlisi etrafında büküldüğünden, yüksek mekanik yüklere ve sürekli sürtünmeye maruz kalırlar. Perçin aşınması ve yatak yüzeyinin bozulması zincirin gerilmesine neden olabilir. Perçinler aşındıkça bağlantılar arasındaki fiziksel mesafe artar, bu da dengesizliğe, gerilimin korunmasında zayıflığa ve sonuçta şasi arızasına neden olur. Perçinlerin erken aşınmasını önlemenin tek yolu yağlamadır.
Mekanik tasarımın kesme verimliliğine, güvenliğe ve operatör geri bildirimine nasıl dönüştüğünü anlamak, kesmenin mikromekaniğinin incelenmesini gerektirir. Zincirli testereler geleneksel el testerelerinden farklı şekilde çalışır; diş kırma prensibini kullanırlar. Aslında düzinelerce küçük blok uçağı ahşabın yüzeyinde yüksek hızda çalıştırıyorsunuz.
Kesici ahşaba girdiğinde çalışma köşeleri ve yan paneller lifleri keser. Üst plakanın eğimli geometrisi talaşları kesimden kaldırır ve dışarı atar. Bir çentik, alternatif sol ve sağ kesiciler tarafından kesilen ahşap malzemedeki fiziksel bir geçit veya oyuktur. Verimli frezeleme, güç başlığının durmasına ve sürtünmenin artmasına neden olabilecek kesimlerin tıkanmasını önler. Sert ağaçlar lifleri kesmek için daha fazla güce ihtiyaç duyarken, yumuşak ağaçlar verimli kablolama gerektiren daha büyük talaşlar üretir.
Derinlik ölçüsü boşluğunun fiziği, kesimin gücünü doğrudan kontrol eder. Çok yüksek bir derinlik ölçüsü zincirin ahşaba geçmesini önleyerek operatörün çubuğu daha sert itmesine neden olur. Tersine, derinlik göstergesinin çok düşük ayarlanması ciddi kapanmaya neden olabilir. Bu durum aşırı titreşime, zincirin durmasına ve kesicinin elektrikli başlığın çekebileceğinden daha fazla odun yakalaması nedeniyle yüksek geri tepme riskine neden olur. Güvenli çalışma için derinlik ölçerin fabrika ayarlarının korunması tartışılamaz.
Ahşap parçalarının görsel olarak incelenmesi, zincirin sağlığı hakkında anında geri bildirim sağlar. Sağlıklı, düzgün şekilde cilalanmış bir zincir, kılavuz çubuklardan düşecek büyük, temiz, tekdüze ağaç talaşları üretecektir. İnce talaş, mat üst panelin, hasarlı kesme açısının veya yanlış eğeleme açısının birincil tanı göstergesidir. Testere talaş yerine toz ürettiğinde, kesici ahşabı kesmek yerine taşlamaktadır. Bu taşlama, raylara hızla zarar verebilecek çok fazla ısı üretir.
Zincirin kesici profilinin çalışma ortamına, ağaç türüne ve kullanıcı uzmanlığına uygun hale getirilmesi, verimliliğin maksimuma çıkarılması ve arıza süresinin minimuma indirilmesi açısından kritik öneme sahiptir. İşyerinde yanlış yapılandırma dosyasının kullanılması performansın düşmesine neden olabilir.
Tamamen yontulmuş zincir, kare açılı dişlere ve 90 derecelik keskin bir kesme açısına sahiptir. Temiz, yeşil yumuşak ve sert ağaçlarda maksimum kesme hızı ve verim sağlarlar. Ancak bu radikal şeklin dezavantajları da var. Tam keski bıçakları kire, çamura veya kaba kabuğa maruz kaldığında hızla körelir. Ayrıca daha yüksek bir geri tepme riski taşırlar ve kare geometrilerini korumak için hassas bileme teknikleri ve hassas eğe hizalaması gerektirirler. Temiz ahşapta çalışan profesyonel ağaç kesiciler, benzersiz hızı nedeniyle tam keskiyi tercih ediyor.
Yarı keski zincirler radyal dişlere sahiptir. Tam keski çeşitlerine göre yaklaşık %10-15 daha yavaş keserken, kirli, donmuş veya kuru ahşabı keserken keskinliklerini önemli ölçüde daha uzun süre korurlar. Yuvarlatılmış çalışma açısı elle zımparalama sırasında son derece bağışlayıcıdır ve yarım keskiyi arazi temizleme, yakacak odun işleme ve işlenmemiş ahşabın garanti edilmediği ortamlar için mükemmel bir seçim haline getirir. Kaygan kütükleri yere yakın kesiyor veya büküyorsanız yarım keski doğru seçimdir.
Hafif hizmet tipi tüketici sınıfı testereler ve ağaç uzmanları için tasarlanmış düşük profilli zincir. Azaltılmış kesici yüksekliği genel zincir ağırlığını ve güç gereksinimlerini azaltarak daha küçük motorların yüksek devir sayısını korumasına olanak tanır. Atlamalı veya yarı atlamalı zincirlerde daha az sayıda kesici bulunur ve bu da dişler arasında daha fazla boşluk oluşmasını sağlar. Bunlar, aynı anda ahşaba kenetlenen diş sayısını azaltarak büyük ahşapta talaş temizliğini iyileştirmek ve güç başlığı RPM"sini korumak için uzun kılavuz çubuklar (genellikle 24 inç veya daha büyük) için değerlendirilir.
Güvenli, pratik ve güvenilir satın alma, teknik spesifikasyonlara sıkı bir uyum gerektirir. Zincir seçiminde tahminde bulunmak ekipman hasarına ve ciddi güvenlik tehlikelerine yol açabilir. Zinciri testere ve kılavuzla mükemmel şekilde eşleştirmeniz gerekir.
Pitch, herhangi bir ardışık perçin arasındaki mesafenin ikiye bölünmesiyle tanımlanır. Zincirin genel boyutunu ve güç gereksinimlerini belirtir (ortak boyutlar arasında 1/4", 0,325", 3/8" ve 0,404" bulunur). Spesifikasyon, tahrik baklasının kılavuz çubuk oluğuna oturduğu yerin kalınlığıdır (ortak boyutlar 0,050", 0,058" ve 0,063""dir).
Şartname | tanım | Ortak ölçümler | Operasyonlar üzerindeki etkisi |
|---|---|---|---|
asfalt | 3 perçin arasındaki mesafenin 2"ye bölümü | 1/4", .325", 3/8", .404" | Zincir boyutunu ve dişli uyumluluğunu belirleyin. |
Ölçüm | Tahrik bağlantısı sapının kalınlığı | .043", .050", .058", .063" | Kılavuz çubuk oluğuna doğru şekilde takıldığından emin olun. |
Drive bağlantı sayısı | Toplam sürücü bağlantısı sayısı | değişiklikler (ör. 60, 72, 84) | Sürekli döngünün tam uzunluğunu belirtir. |
Tahrik baklası göstergesinin kılavuz çubuk oluğuyla tam olarak eşleştirilmesi, kesme sırasında zincirin yanlara doğru eğilme eğilimi olan "eğilmeyi" önler. Aşınmış çubuk olukları veya uyumsuz ölçüler zincirin eğilmesine neden olarak bükülmeye, verimsiz kesmeye ve hızlı, eşit olmayan çubuk yolu aşınmasına neden olabilir. Tahrik bağlantısı serbestçe kaymalı ancak oluk içinde tamamen dikey olmalıdır. Zinciri kılavuzun içindeyken bir yandan diğer yana aşırı derecede sallayabiliyorsanız, kılavuz aşınmış veya yanlış ölçüye sahip demektir.
Yedek zincir satın alırken çubuğun fiziksel uzunluğunun bir şerit metreyle ölçülmesi yanlıştır. Belirtilen uzunluktaki kılavuz çubuklar farklı profillere ve dişli ucu boyutlarına sahip olabilir. Boyutların doğru olmasını sağlamak için operatör, doğrudan kılavuz çubuğun üzerine basılmış tahrik bakla numarasını (DL) bulmalı ve kullanmalı veya eski zincirdeki tahrik baklalarını saymalıdır.
Zincirler boşluk potansiyellerine göre sınıflandırılır. Standart zincirler (profesyonel kullanım için genellikle sarı etiketle işaretlenir), aktif geri tepmeyi önleme özelliklerinden yoksundur ve delme gibi özel tekniklerin kullanılmasına olanak tanır. Düşük geri tepmeli zincirler (tüketici kullanımı için yeşil etiket), tampon tahrik bağlantıları ve rampa derinlik göstergeleri gibi mekanik eklentileri içerir. Bu özellikler, kesme açısının kafa çeyreği çevresinden geçerken çok fazla ahşabı kavramasını fiziksel olarak önler ve düşmeli kesme kabiliyeti pahasına geri tepme riskini önemli ölçüde azaltır.

En kaliteli zincir bile uygun şekilde bakımı yapılmadığı takdirde arızalanabilir. Operasyonel ödünleşimleri anlamak erken aşınmayı ve ekipman hasarını önleyebilir. Rutin bakım isteğe bağlı değildir; güvenlik ve performans açısından katı bir gerekliliktir.
Zincir gerginliğinin sürekli izlenmesi gerekir. Gevşek zincirler kolayca raydan çıkabilir ve operatörler için büyük bir güvenlik tehlikesi oluşturabilir. Tersine, aşırı gergin bir zincir çubuk kılavuzlarını yakabilir, şasiyi zamanından önce gerebilir ve güç başlığı krank yataklarına zarar verebilir. Soğuk zincir üzerinde bir "geçme testi" yapın: Zinciri çubuğun altından aşağı çekin ve bırakın. Tahrik bağlantısı tamamen çubuk yuvasının içinde kalmalı ve çubuğun etrafında elle serbest hareket olanağı sağlamalıdır.
Zincirinizi doğru şekilde gerdirmek için şu adımları izleyin:
Kılavuz çubuğunun yukarı ve aşağı hareket etmesini sağlamak için çubuk somununu hafifçe gevşetin.
Kılavuz çubuğunun ön ucunu kaldırın ve yukarı konumda tutun.
Tahrik bağlantısı çubuğun alt rayına temas edene kadar gerdirme vidasını çevirin.
Sorunsuz hareket sağlamak için bir geçme testi yapın.
Çubuk ucunu yukarıda tutmaya devam ederken çubuk somununu iyice sıkın.
Yanlış yuvarlak eğe çapının kullanılması veya fabrika üst plaka açısının değiştirilmesi, takım geometrisine ve dolayısıyla kesme performansına zarar verecektir. Bu risk, bir eğe kılavuzu kullanılarak, doğru eğe çapını zincir adımıyla eşleştirerek ve üretici tarafından belirtilen açıya (genellikle 25-30 derece) sıkı sıkıya bağlı kalınarak azaltılabilir. Doğru eğeyle yapılan birkaç hassas vuruş, yanlış aletle yapılan agresif eğelemeden çok daha iyi sonuçlar üretecektir. Daima aletin içinden dışarıya doğru eğeleyin.
Sürtünme çeliğin sertliğini yok eder. Yeterli çubuk ve zincir yağı olmadan çalıştırmak, aletin aşırı ısınmasına, sertleşmiş kenarının kaybolmasına ve sonunda kılavuz çubuğa kaynaşmasına neden olabilir. Testereyi her yağladığınızda yağ haznesinin dolu olduğundan emin olun ve ağır kesimlere başlamadan önce testerenin temiz bir yüzeye hafif bir yağ püskürtüp püskürtmediğini düzenli olarak kontrol edin. Yağ enjektörü arızalanırsa kesmeyi derhal bırakın ve kılavuz çubuğun üzerindeki yağ deliğini temizleyin.
Motorlu testere zincirinizi en iyi durumda tutmak, doğru zincir tipini seçmek, uygun gerginliği korumak ve önerilen bileme ve yağlama uygulamalarını takip etmekle başlar. Uyumlu ve uygun şekilde bakımı yapılan bir zincir, daha güvenli çalışma, daha temiz kesimler ve daha uzun servis ömrü sağlar.
Zhejiang Sanlian Huihuang, motorlu testere zincirleri, kılavuz çubukları ve ormancılık kesme çözümlerinde uzmanlaşmış profesyonel bir üreticidir. Gelişmiş üretim teknolojisi, sıkı kalite kontrolü ve kapsamlı OEM/ODM yetenekleriyle şirket, dünya çapındaki ormancılık profesyonellerinin, bayilerin ve dış mekan güç ekipmanı markalarının güvendiği yüksek kaliteli ürünler sunmaktadır.
Herhangi bir yedek zincir satın almadan önce lütfen tam adımınızı, ölçünüzü ve tahrik baklası sayısını doğrulayın.
Zincirin kaymasına neden olabilecek aşırı aşınma veya düzensiz izler açısından kılavuz çubuk oluklarını kontrol edin.
Dar bir eğeleme açısını korumak için doğru kılavuzu kullanın ve günlük bileme rutininiz sırasında derinlik ölçer ayarını asla ihmal etmeyin.
Raydan çıkmaları ve yatak hasarlarını önlemek için her çalışma vardiyasından önce soğuk gerginlik kontrolleri yapın.
Cevap: Bileme sıklığı kesme ortamına bağlıdır. Maksimum verimliliği korumak için temiz ahşap kullanın ve her seferinde boyayı hızla rötuşlayın. Kire, kayaya veya metale çarptığınızda derhal durmalı ve bıçağı keskinleştirmelisiniz, çünkü kesme açısı anında tehlikeye girecektir.
Cevap: Hayır. Zincirin adımı, tahrik dişlisi ve kılavuz çubuk burun dişlisinin adımıyla tam olarak eşleşmelidir. Karışık asfalt, tahrik sistemlerine ciddi şekilde zarar verebilir ve zincirlerin kırılmasına veya raydan çıkmasına neden olabilir.
C: Eğri kesimlere genellikle eşit olmayan bileme (bir taraftaki bıçak diğer taraftan daha uzun veya daha keskindir), eşit olmayan derinlik ölçüsü eğelemesi veya zincirin oluklarda yanlara doğru eğilmesine neden olan kılavuz raylardaki aşınma neden olur.
C: Tam keskilerin temiz ahşapta maksimum hız için keskin, kare bir kesme açısı vardır, ancak kir içinde hızla körelirler. Yarım keski yuvarlatılmış bir köşeye sahiptir ve biraz daha yavaş keser ancak aşındırıcı veya kirli koşullarda kenarını daha uzun süre tutar.
C: İnce ağaç talaşları, kör bir aletin, hasarlı bir kesme açısının veya çok yükseğe ayarlanmış bir derinlik göstergesinin göstergesidir. Keskin, düzgün yapılandırılmış bir zincir, büyük ve eşit talaşları çekmelidir.

